产品概述
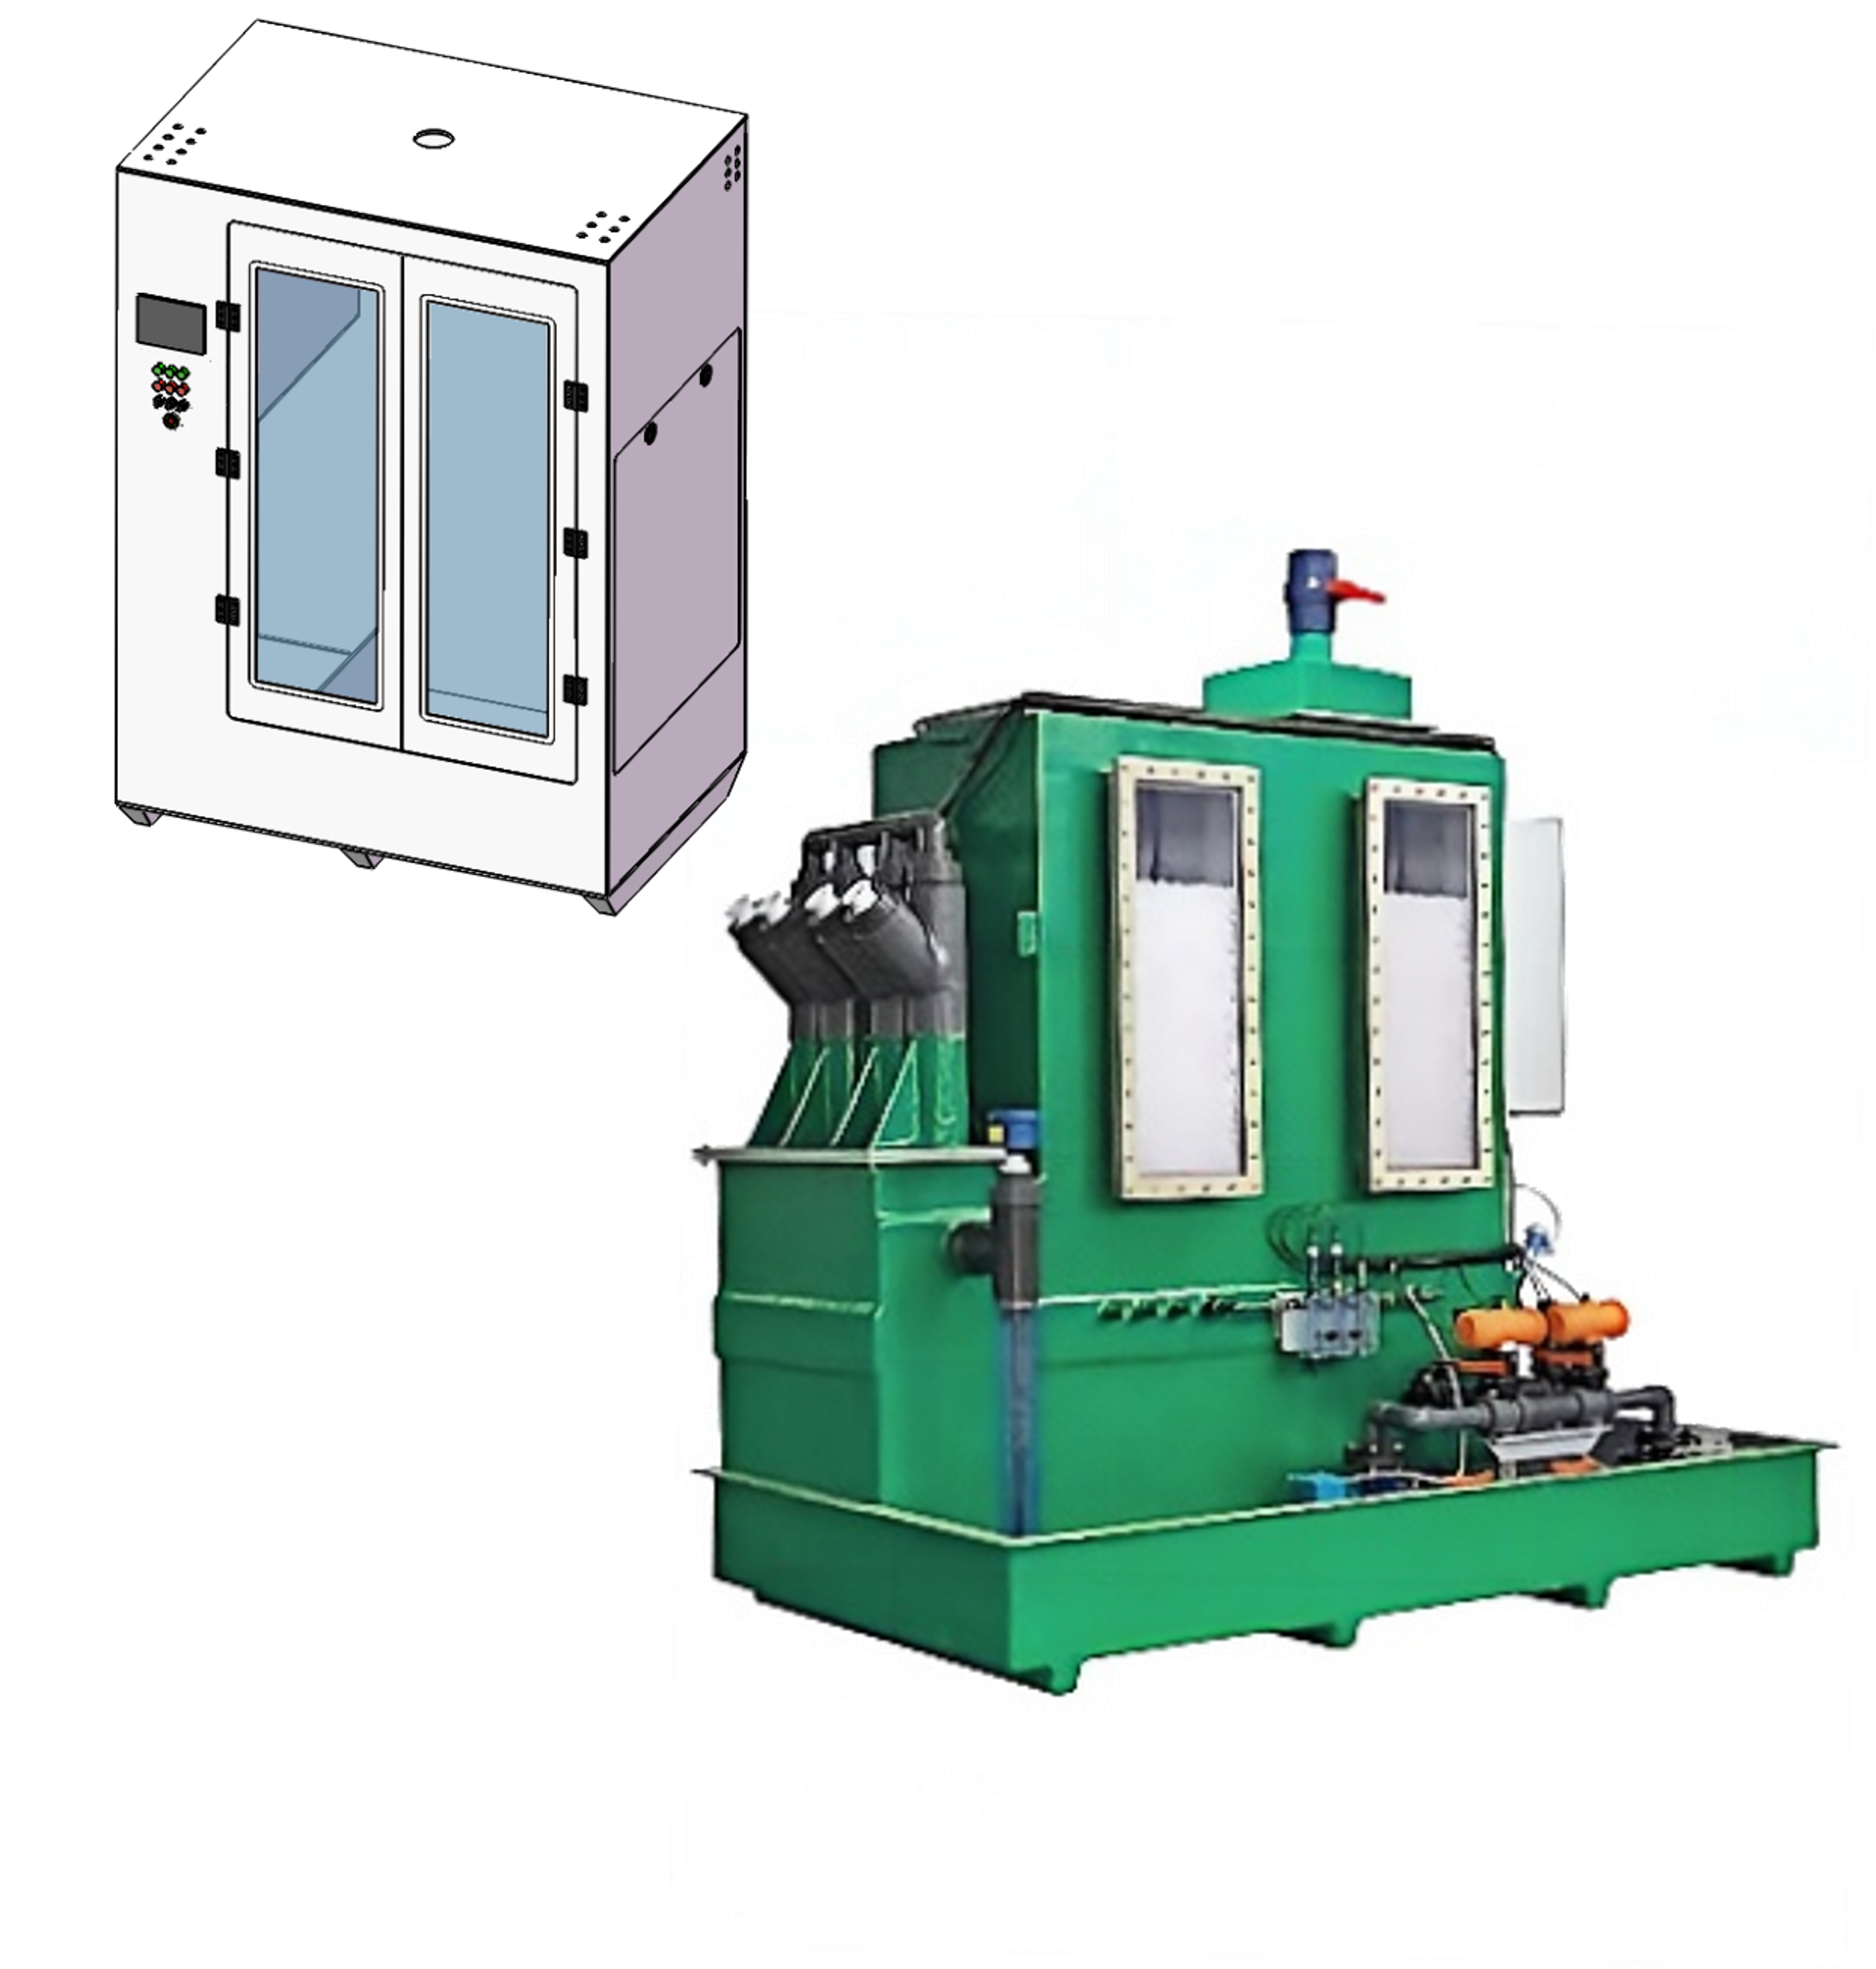
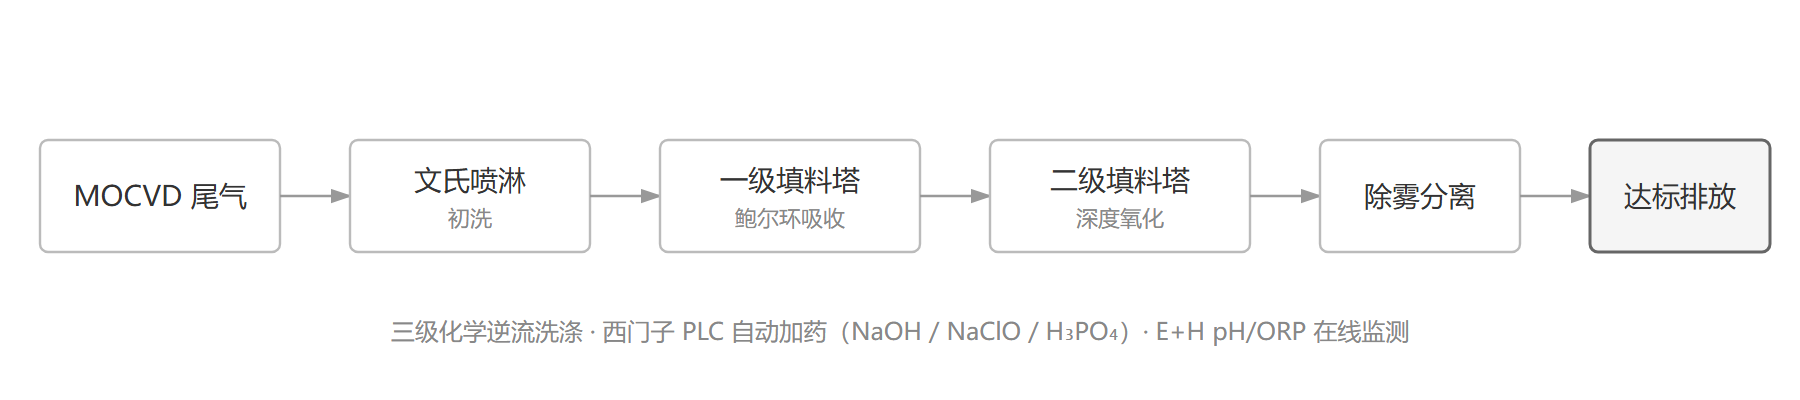
本产品面向MOCVD工艺环节产生的砷烷(AsH₃)、磷烷(PH₃)剧毒尾气处理需求,采用多级化学吸收洗涤工艺,将尾气中剧毒组分彻底分解为无害物质后达标排放。
产品迭代历程
阶段 | 关键动作 | 解决的原设计不足 |
| 技术接触(2019) | 开始跟踪该类尾气处理设备,消化进口设备设计原理与工艺路线 | 建立对砷烷/磷烷洗涤工艺的完整技术认知,识别后续自研需攻关的关键问题方向 |
| 逆向自研(2020–2021) | 消化进口设备设计原理,用第一性原理逐项复核 | 原进口设备设计原理未经独立验证,存在腔体结构与硬件选型两类隐患 |
| 结构改进 | 重校腔体流场与布气、布液方式,消除局部死角 | 原设计腔体流场分布不均,局部存在死角,导致塔内处理效率波动 |
| 硬件升级 | 核心在线检测仪表更换为 E+H | 原仪表抗电磁干扰能力弱,不同厂区 UPS 电源工况下检测数据漂移,影响加药控制稳定性 |
| 持续迭代 | 引入过程算法动态优化加药策略 | 单一 ORP 反馈控制无法维持长期稳定处理效率,药剂消耗偏高 |
技术路线
规格参数
项目 | 参数 |
处理对象 | 砷烷(AsH₃)、磷烷(PH₃) |
废气处理能力 | 磷烷 10 L/min、砷烷 2 L/min(以 AIXTRON G4 MOCVD 进气量为参考) |
总进气量 | 1000 L/min(其中 H₂ 最大 200 L/min) |
进气口 | KF50,4 入口 |
出口处理效率 | 设计指标 AsH₃ / PH₃ < 50 ppb,客户现场实测 0 PPB |
主体尺寸 | 2590 mm(L)× 1360 mm(W)× 2400 mm(H) |
设备净重 | 约 909 kg(含包装约 1000 kg) |
电源 | 380 V AC,3 相,50 Hz,32 A |
控制系统 | 西门子 PLC + 人机界面 |
在线仪表 | E+H pH 电极(CPS11E)、E+H ORP 电极(CPS12E) |
投加药剂 | NaOH(≤25%)、NaClO(12–14%)、H₃PO₄(30–35%) |
使用环境 | 室内,温度 0–35 ℃,湿度 ≤70% RH,噪音 ≤70 dB |
产品优势
流场均匀:基于第一性原理重校腔体结构,消除死角,全断面处理效率一致。
抗干扰强:核心仪表采用 E+H,适配不同厂区电源工况,数据稳定、长期无人值守运行。
达标可靠:客户现场全工况验证出口 0 PPB。
持续优化:算法迭代中,处理效率更稳、药剂消耗更低。
适用场景
MOCVD 工艺砷烷、磷烷尾气处理
砷化镓、磷化铟等化合物半导体产线
其他使用砷烷、磷烷的工艺尾气
安全保障
砷烷、磷烷属剧毒高危气体,本系统将安全与达标作为第一优先级设计:
多级安全联锁:标配 EMO 急停、排气失效连锁、过温保护、液位四级传感(HH/H/L/LL)、漏液侦测、流量开关、施耐德安全继电器,任一异常即联锁停机。
在线实时监测:4 路进气压力、5 路温度、循环液 pH / ORP 全部接入 PLC 报警,异常自动投药调节或锁定进气。
末端排风监控:排风压差低于 10 mbar 即触发报警联锁,防止入口堵塞。
达标可验证:客户现场全工况实测出口 ≤50 PPB,合规排放。
规范维护体系:提供日 / 周 / 月季度 / 年度维护计划与 LOTO 上锁挂牌作业规范,保障全生命周期安全。